
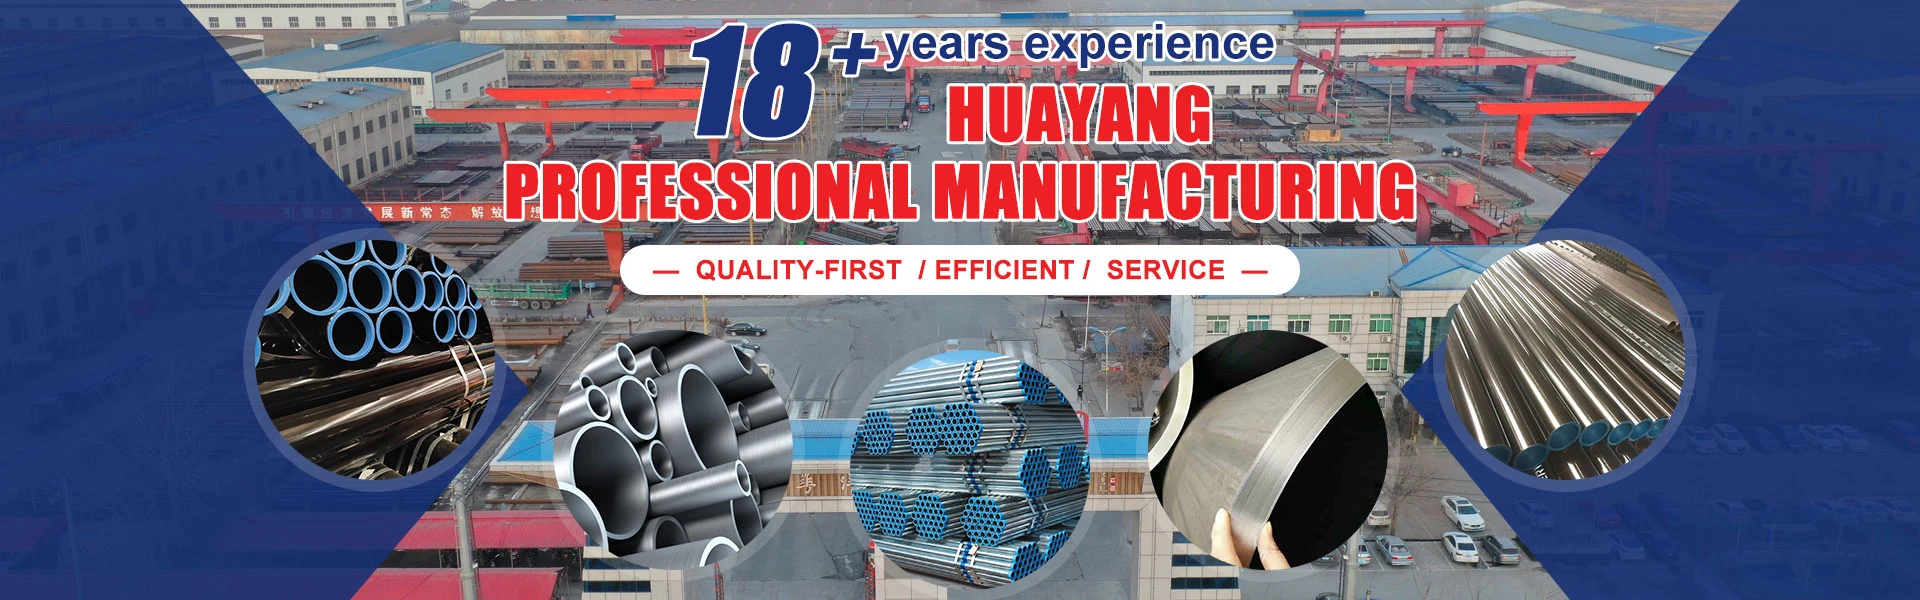


A folyamat azzal kezdődik, hogy tömör acél gömböket vagy tuskót egy meghatározott hosszúságúra vágnak, és egy futósugaras újramelegítő kemencén keresztül továbbítják, ahol a hőmérséklet eléri a 2300 F-ot. Az újramelegítő kemencéből való kilépés után az előmelegített golyókat csőhéjrá alakítják. a forgólyukasztó malomban, amikor a tuskókat két hordó alakú henger között nagy sebességgel keresztbe hengerelik. A varrat nélküli héjak bekerülnek a tüskemalomba, ahol egy visszatartott tüskére hengerelték őket, hogy biztosítsák a szükséges külső átmérőjű méretet és falvastagságot a következő folyamathoz. A folyamatot a legmodernebb melegfalas mérőrendszerrel gondosan figyelemmel kísérik. A héjakat ezután újra felmelegítik a végső formázáshoz egy 24-állvány nyújtáscsökkentő malomban, ahol a külső átmérőket a vevők igényei szerint alakítják ki. A falvastagságot ismét egy melegfalú mérőrendszerrel ellenőrizzük. A járógerendás hűtőágyon történő elforgatás és előretolás után a csöveket szakaszosan vágják, és egy folyamat közbeni tárolóhelyre szállítják, ahol számítógép-vezérelt portáldaruk kezelik őket.


Ultrahangos vizsgálat kis átmérőjű varrat nélküli csőhöz
Az ultrahangos vizsgálat impulzus-visszhang módszerrel történik, vízrés módszerrel. Az áramlásérzékelést szögsugaras technikával végzik a mai napig hossz- és keresztirányú áramlással a cső belső és külső felületén, a falvastagság mérése pedig normál nyalábtechnikával történik. Megvizsgálják a csővezetéket, amelyet spirálisan vezetnek át a vizsgálóberendezésen.

Népszerű tags: varrat nélküli csövek és csövek, Kína varrat nélküli csövek gyártói, beszállítói, gyárai